塑胶模具:从设计到成型的全链路技术演进与产业观察
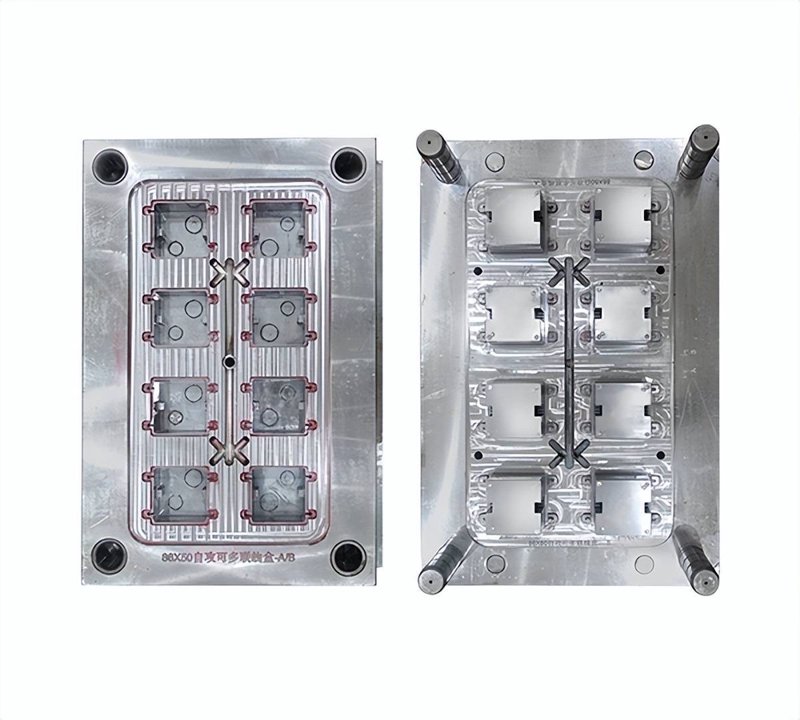
塑胶模具是制造业中最基础也最复杂的工装之一。据中国模具工业协会统计,2023年我国模具行业总产值突破3800亿元,其中塑胶模具占比约45%,是份额最大的细分品类。从消费电子外壳到汽车内饰件,从医疗器械耗材到日用品包装,塑胶模具的精度与寿命直接决定了终端产品的质量天花板。本文从设计、材料、加工、成型工艺四个维度,梳理塑胶模具的技术要点与产业现状。
一、模具设计:流动分析与结构强度的双重约束
塑胶模具设计远不止画一张型腔图。核心工作包括模流分析(Moldflow)、浇注系统设计、冷却水路排布和顶出机构校核。以某家电企业空调面板模具为例,设计阶段通过模流分析发现原始方案在面板边角处存在熔接痕风险,调整浇口位置后熔接痕强度提升约30%,注塑周期缩短2.1秒。在冷却系统方面,随形冷却水路(Conformal Cooling)借助3D打印技术逐渐落地,某精密电子件模具采用随形水路后,冷却时间从18秒降至11秒,单件能耗下降约22%。模具设计阶段还需同步考虑钢材收缩率——ABS通常取0.4%~0.7%,PC取0.5%~0.7%,POM则高达1.8%~2.5%,收缩率取值偏差0.1%就可能导致装配干涉。
二、模具钢材与加工精度:寿命与成本的平衡点
塑胶模具常用钢材包括P20、718、H13、S136等。P20(预硬钢)适用于中小批量生产,硬度约HRC30~34;S136(耐腐蚀镜面钢)多用于透明件和医疗件,硬度可达HRC48~52。据行业调研数据,一套中等复杂度的塑胶模具,钢材成本约占模具总成本的25%~35%,加工费用占40%~50%。加工环节中,CNC粗加工、EDM电火花、线切割和抛光依次衔接,型腔表面粗糙度通常要求Ra0.4~Ra0.8μm,透明件模具甚至需要Ra0.05μm以下的镜面抛光。某汽车车灯模具案例显示,抛光工序耗时占模具总加工工时的18%左右,但直接决定透光率和光学畸变指标。
三、成型工艺窗口:温度、压力与周期的协同
模具上机后的工艺调试是另一道关口。注塑温度、模温、注射压力、保压时间和冷却时间构成工艺窗口。以PP材料为例,料筒温度通常设定在200~230℃,模温40~60℃;而PC材料料筒温度需达到280~310℃,模温80~120℃。模温每偏差5℃,制品翘曲量可能增加0.1~0.3mm。在薄壁化趋势下(如0.5mm壁厚的连接器壳体),注射速度需提升至200mm/s以上,对模具排气槽深度提出更高要求——通常控制在0.02~0.03mm,过深易产生飞边,过浅则导致烧焦。
四、产业观察:短周期交付与模具寿命管理
当前塑胶模具行业呈现两个明显趋势。其一是交付周期压缩,消费电子类模具从设计到T1试模的平均周期已从2018年的45天缩短至2023年的28天左右,倒逼模具企业采用标准化模架和并行加工流程。其二是模具寿命的数字化管理,通过在模具上加装传感器监测型腔压力和温度曲线,实现预防性维护。某精密模具厂引入模次计数与磨损预警系统后,模具意外停机率下降约35%。对于采购方而言,模具报价不能只看初始价格,更应核算单模次摊销成本——一套寿命50万模次的模具与一套寿命100万模次的模具,单件成本差异可能超过15%。
塑胶模具的技术门槛集中在设计仿真能力、精密加工装备和工艺数据库积累三个层面。对于制造企业来说,选择模具供应商时,考察其模流分析报告质量、钢材来源和试模记录,往往比对比报价单更能反映真实水平。